Applications industrielles des systèmes de serrage de table de soudage de 16 mm
2026-07-29 14:25:56


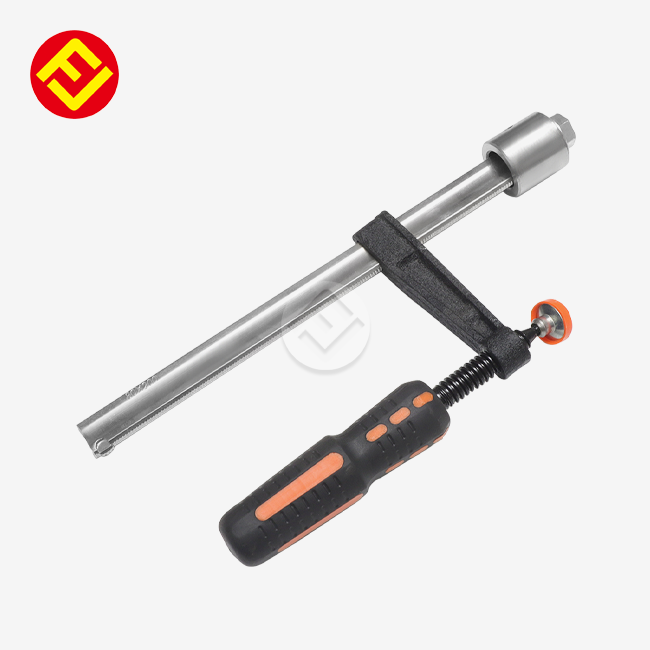
En métallurgie, lorsque la précision rencontre la productivité, la solution de fixation adéquate fait toute la différence. Pinces F/16mm-soudage-table-clamps">Pinces de table de soudage de 16 mm Ces dispositifs constituent une catégorie spécialisée au sein des systèmes de bridage modulaires. Ils sont conçus spécifiquement pour fixer des pièces dans des trous standardisés de 16 mm de diamètre, généralement disposés en grilles de 50 x 50 mm. Ces brides excellent dans les applications exigeant une grande précision de réglage et une maîtrise des déformations thermiques, notamment lors du travail avec des matériaux fins et des géométries complexes. Fabriqués en acier au carbone ou en fonte malléable avec une finition protectrice zinguée ou peinte, ces dispositifs offrent la stabilité nécessaire aux opérations de soudage TIG, MIG et à l'électrode enrobée, tout en résistant aux projections de soudure et aux conditions extrêmes d'atelier.

Spécifications techniques |
||
| Code de l'article | Diamètre de la tête (mm) | Rail (mm) |
| 160x60-B | Φ16 | MONITORING |
| 160x60-B | Φ19 (3/4") | MONITORING |
| 160x60-B | Φ20 | MONITORING |
| 200x120-E | Φ16 | MONITORING |
| 200x120-E | Φ19 (3/4") | MONITORING |
| 200x120-E | Φ20 | MONITORING |
| 300x120-G | Φ28 | MONITORING |
Comprendre les pinces de table de soudage de 16 mm : caractéristiques et avantages industriels
Le standard de 16 mm est devenu la norme dans le monde des affaires, et ce à juste titre. Ce diamètre offre le meilleur compromis entre résistance et flexibilité. Il permet de réaliser des systèmes de fixation flexibles sans le poids et le coût supplémentaires des diamètres supérieurs.
Composition des matériaux et durabilité
Les principaux matériaux utilisés pour fabriquer des serre-joints de table professionnels sont l'acier au carbone et la fonte malléable. L'acier au carbone possède une très haute résistance à la traction, ce qui le rend idéal pour les applications soumises à des contraintes répétées. Ce matériau conserve sa forme même lorsqu'il est exposé aux variations de température fréquentes lors du soudage. La fonte, facile à façonner, absorbe mieux les chocs et est suffisamment robuste pour la plupart des applications industrielles. Ce matériau est particulièrement utile lorsque la réduction des vibrations est aussi importante que le maintien en place.
Les traitements de surface protecteurs sont très utiles pour les deux matériaux. Le zingage forme une barrière temporaire contre les produits chimiques et l'eau, ce qui prolonge la durée de vie des outils dans des conditions de travail difficiles. La peinture offre le même niveau de protection et permet d'identifier plus facilement les outils pour une meilleure organisation.
Types et dimensions des pinces
Comprendre les différences entre les modèles fixes et réglables aide les équipes d'approvisionnement à choisir les options les plus adaptées. Les pinces fixes maintiennent la pièce en place lors de cycles de production répétés, lorsque ses dimensions restent inchangées. Ces modèles, généralement plus simples et présentant moins de risques de dysfonctionnement, sont donc particulièrement adaptés aux productions en grande série.
Les variantes réglables permettent de s'adapter à différentes épaisseurs de pièces et d'assurer un positionnement précis dans l'espace selon les axes X, Y et Z. Cette adaptabilité est particulièrement utile dans les ateliers de fabrication sur mesure et de développement où les dimensions doivent être constamment modifiées. En contrepartie, les mécanismes sont légèrement plus complexes et nécessitent un entretien régulier pour garantir la précision des réglages.
Les diamètres de tête, allant de 16 mm à 28 mm, les rendent compatibles avec une large gamme de configurations de table. Les dimensions des rails varient également pour s'adapter aux besoins de chaque système de fixation, garantissant ainsi un ajustement parfait avec les grilles de table.
Consignes de sécurité et d'entretien
La première étape d'un montage correct consiste à vérifier que les alésages de la table conservent leur diamètre de 16 mm après toute utilisation précédente. Des aspérités dues à la découpe laser ou des projections de soudure peuvent empêcher un bon positionnement et réduire la force de serrage. Un alésage régulier des alésages de la table permet de rétablir la précision des dimensions et garantit un serrage optimal des brides.
La vérification de la capacité de charge garantit que chaque pince de table de soudage de 16 mm conserve la force de maintien définie sans glisser. Toute baisse de performance peut être détectée par des tests sur un équipement correctement réglé avant qu'elle n'affecte la production. L'inspection de la surface permet de détecter rapidement les dommages au revêtement, afin d'appliquer une nouvelle protection avant que la corrosion n'affaiblisse la structure.
Applications industrielles : Comment les pinces de table de soudage de 16 mm résolvent les problèmes courants
Des problèmes récurrents en production ont un impact direct sur la qualité et l'efficacité. L'instabilité de la pièce lors du soudage engendre des cordons de soudure irréguliers et fragilise l'assemblage. Les problèmes d'alignement allongent les temps de réglage et augmentent le gaspillage de matériaux dû au rejet de certaines pièces.
Stabilisation des pièces en fabrication métallique
Lors de la fabrication de pièces automobiles, le soudage exige une grande précision. Lors de l'assemblage de tuyaux d'échappement ou de renforts de châssis, la chaleur du soudage peut entraîner un déplacement de quelques millimètres. Les pinces de table de soudage de 16 mm répartissent la pression de maintien, bloquant ainsi les mouvements thermiques tout en permettant une dilatation contrôlée. Cette méthode évite le cintrage fréquent des pièces en aluminium et en acier inoxydable à parois fines.
D'après les données de production des constructeurs automobiles, l'utilisation d'outillages adaptés permet de réduire les écarts dimensionnels jusqu'à 60 % par rapport aux méthodes de serrage inadaptées. La diminution des retouches et l'amélioration de la qualité du premier usinage entraînent naturellement une augmentation de la productivité.
Applications d'assemblage de machines lourdes
La conception flexible des systèmes de serrage de 16 mm est un atout précieux pour les entreprises qui assemblent des pièces pour outils agricoles et engins de chantier. Lors de la fabrication de godets de chargeuses ou de bras de pelles hydrauliques, la possibilité de modifier rapidement la configuration des fixations permet de s'adapter aux différences de dimensions entre les modèles. Cette polyvalence élimine le besoin de fixations coûteuses tout en préservant la précision requise pour le soudage de structures.
Les procédés de soudage de pipelines présentent des difficultés particulières pour maintenir la circularité des sections transversales lors du soudage continu. Le positionnement stratégique de plusieurs brides autour des sections de tuyau permet d'éviter l'ovalisation, qui nuit à l'écoulement et à la qualité des joints. Les brides de qualité sont résistantes à la chaleur, ce qui garantit une force de maintien constante même lors de longues sessions de soudage.
Résumé des avantages
L'élimination des systèmes de fixation dangereux améliore la sécurité sur le lieu de travail. La standardisation des outillages réduit la créativité des opérateurs, instaurant des processus prévisibles qui contribuent à garantir une qualité constante. Moins de retouches signifient moins de gaspillage de matériaux et moins d'heures de travail nécessaires à la réparation des assemblages défectueux, ce qui influe directement sur la rentabilité. L'évolutivité est possible grâce à l'utilisation de pièces standardisées permettant d'accroître la capacité de production sans avoir à repenser entièrement l'infrastructure de réparation.

Comparatif des pinces de table de soudage de 16 mm : Faire le bon choix pour vos opérations
Au moment de choisir un produit à acheter, il est utile de savoir comment les différentes spécifications affectent les performances quotidiennes et le coût total de possession.
Comparaisons de la taille des systèmes
La différence entre les dispositifs de 16 mm et de 20 mm ne se limite pas à leur taille. Les forces de serrage sont nettement supérieures pour les systèmes de plus grand diamètre. Par exemple, les modèles de 20 mm offrent généralement une force de 5 à 7 kN, tandis que les modèles de 16 mm n'en offrent qu'environ 2.5 kN. Cette différence de force implique que les systèmes de 20 mm sont nécessaires pour travailler avec des aciers de construction lourds, où le poids de la pièce et les contraintes de soudage exigent une force de maintien maximale.
Cependant, cette fonctionnalité supplémentaire a un prix : elle alourdit la table, la rendant plus difficile à déplacer et moins pratique à utiliser. Les pinces de table de soudage de 16 mm sont idéales pour la fabrication d'objets en tôle, l'assemblage précis de composants et les situations où la flexibilité du montage prime sur la force de serrage maximale. Pour des raisons budgétaires, la taille réduite est également préférable, car le coût des pièces est moindre : elles utilisent moins de matière et sont plus faciles à fabriquer.
Caractéristiques de performance des matériaux
L'acier au carbone présente une meilleure résistance à la traction et une rigidité supérieure à celle de la fonte, cette dernière étant plus facile à façonner. Concrètement, cela signifie que le matériau sera moins susceptible de se déformer en cas de choc ou de charge latérale. Grâce à sa grande résistance à l'usure, il peut être utilisé plus longtemps dans des environnements de production à cadence élevée.
La fonte, facile à façonner, convient parfaitement à la plupart des applications et est moins chère, un avantage non négligeable pour les achats en gros. Son usinabilité facilite les modifications sur mesure lorsque les configurations standard doivent être adaptées à différents besoins de fixation. Grâce à sa lubrification naturelle, elle nécessite moins d'entretien dans certaines situations, mais les parties filetées doivent tout de même être huilées régulièrement.
Modèles fixes versus modèles réglables
La qualité du travail dépend largement de l'adéquation du type de serrage aux habitudes de travail. Les modèles fixes favorisent la production au plus juste car ils ne nécessitent aucun réglage, ce qui réduit le temps de préparation et les risques d'erreurs de positionnement. La régularité des serrages contribue au contrôle qualité et simplifie la formation des opérateurs lors de la fabrication des mêmes pièces par différents quarts de travail.
Les modèles réglables sont utiles dans les ateliers où le mélange de ProduitsLes produits évoluent quotidiennement. Leur polyvalence compense un coût initial légèrement plus élevé et un entretien plus complexe. Les modèles modernes et personnalisables sont dotés d'échelles graduées et de butées de positionnement précises qui accélèrent le réglage tout en préservant la précision.
Les études de marché montrent que les approches hybrides gagnent en popularité. Ces méthodes utilisent des pièces fixes pour la fixation de base, tandis que des pièces réglables permettent de s'adapter aux variations de dimensions. Cette approche optimise à la fois la liberté d'utilisation et la rentabilité.
Guide d'achat : Acquisition de pinces de table de soudage de 16 mm pour usage industriel
Les décisions concernant le lieu d'achat d'un bien ont un impact important sur le bonheur à long terme et sur le coût total de possession.
Critères de sélection des fournisseurs
Travailler directement avec les fabricants présente des avantages tels que l'accès à une assistance technique pour la conception des équipements, la possibilité d'apporter des modifications pour répondre à des besoins spécifiques et une documentation qualité claire. FLA Industrial & Trading Co., Ltd. illustre parfaitement cette approche : forte de près de 40 ans d'expérience, l'entreprise propose des produits certifiés ISO 9001. Son système de réponse rapide permet d'obtenir des informations sur les prix, les spécifications et les fichiers de conception 3D sous 24 à 48 heures, ce qui réduit considérablement les délais de réalisation.
Les conditions de garantie témoignent de la confiance du fabricant dans la longévité du produit. La protection complète contre les défauts de matériaux et l'usure prématurée atteste d'un contrôle qualité rigoureux tout au long de la production. Les retours clients d'entreprises du même secteur sont précieux pour appréhender le comportement du produit en conditions réelles, contrairement aux seules spécifications techniques.
Les certifications sectorielles attestent du respect des normes de sécurité et de qualité. La certification ISO 9001 démontre votre engagement envers une maîtrise systématique des processus et une croissance continue. Le marquage CE indique qu'un produit est conforme aux normes de sécurité européennes, un point essentiel pour les entreprises exportant à l'international ou souhaitant garantir l'uniformité des normes mondiales.
Stratégies de commande en gros
Le plus souvent, les accords de volume permettent de bénéficier de tarifs plus avantageux et garantissent un approvisionnement régulier pour les besoins de production. Connaître la quantité minimale de commande vous aide à équilibrer les coûts de stockage et les avantages liés à la vente unitaire à un prix plus élevé. De nombreux fournisseurs conservent un stock important de configurations standard afin de pouvoir répondre immédiatement aux demandes urgentes. Pour les commandes plus importantes, ils sont disposés à accepter des délais de livraison plus longs en échange de prix plus bas.
Le coût total à l'arrivée et la fiabilité du plan de projet sont influencés par des facteurs logistiques tels que la qualité de l'emballage, les méthodes d'expédition utilisées et la possibilité de suivre les livraisons. Lorsque les fournisseurs regroupent des colis de marchandises différentes, ils réduisent les frais de transport et facilitent la réception.
Concilier qualité et investissement
Pour évaluer la valeur à long terme d'un produit, il est essentiel de prendre en compte d'autres facteurs que le simple prix d'achat initial. Les produits haut de gamme, dotés de pièces usinées avec précision, de composants trempés et de finitions de surface de qualité supérieure, ont une durée de vie plus longue et nécessitent donc moins de réparations, espaçant ainsi les remplacements. Des besoins d'entretien réduits entraînent une diminution des temps d'arrêt et des coûts de main-d'œuvre liés à la maintenance.
Garantir que les nouvelles pièces présentent les mêmes dimensions et fonctions d'un lot de production à l'autre est appelé constance des performances. Cette capacité d'interchangeabilité est essentielle pour les opérations utilisant de nombreux outillages identiques dans différentes cellules de production.

Optimisation des performances et de la durée de vie de vos serre-joints de table de soudage de 16 mm
La mise en place de méthodes systématiques pour l'envoi et la maintenance des outils est essentielle au succès opérationnel.
Meilleures pratiques de configuration
Pour positionner correctement les brides, il est essentiel de comprendre le déplacement de la charge et la répartition des contraintes. Placer les brides directement face aux forces appliquées maximise la force de maintien tout en réduisant leur nombre. Cette méthode permet de gagner du temps de préparation et de réduire les coûts d'équipement, tout en garantissant la sécurité de la pièce.
Les méthodes de serrage ont une incidence majeure sur la qualité et la durabilité des assemblages. Un serrage excessif engendre des contraintes supplémentaires qui accélèrent l'usure des pièces filetées et peuvent déformer les pièces. À l'inverse, un serrage insuffisant provoque du jeu, ce qui diminue la qualité et compromet la sécurité. La définition de valeurs de couple standardisées, basées sur l'épaisseur du matériau et les paramètres du procédé de soudage, garantit le respect des mêmes règles par tous les opérateurs et toutes les équipes.
Les facteurs ergonomiques influent à la fois sur le confort de l'utilisateur et sur la précision du réglage. Positionner les pinces de manière à ce qu'elles soient facilement accessibles depuis un angle confortable réduit les douleurs musculaires lors des opérations de positionnement répétées et améliore la précision des réglages.
Calendriers de maintenance préventive
Les contrôles réguliers permettent de détecter les signes d'usure avant qu'ils n'affectent le fonctionnement. Un examen visuel peut révéler des dommages au revêtement, une usure du filetage et une déformation mécanique. Les tests fonctionnels garantissent la facilité de réglage et le maintien de la force de maintien dans les limites définies.
La fréquence de lubrification dépend de l'utilisation et des conditions climatiques. L'application d'un produit anti-grippage sur les pièces filetées empêche le grippage et facilite leur démontage pour réparation ou remplacement. Les huiles haute température résistent à la chaleur souvent présente à proximité des opérations de soudage sans se dégrader ni attirer la saleté.
Les procédures de nettoyage permettent d'éliminer les projections de soudure, la poussière de meulage et autres résidus susceptibles d'entraver le bon fonctionnement des opérations. L'utilisation régulière de sprays anti-projections crée une barrière protectrice qui facilite le nettoyage et protège les surfaces fragiles.
Résoudre les problèmes courants
La déformation survient généralement lorsque la charge dépasse la capacité maximale ou lorsque les forces de serrage ne sont pas appliquées correctement. Un remplacement est nécessaire lorsque la déformation empêche de maintenir les dimensions correctes ou de garantir un serrage adéquat. Disposer de pièces de rechange essentielles permet de réduire les temps d'arrêt en cas de problème.
Tout dommage au filetage dû à un filetage croisé ou à une contamination doit être réparé immédiatement. Le retaraudage avec les filières appropriées peut permettre de corriger des dommages mineurs, mais une dégradation importante implique le remplacement de la pièce. Les filetages cuivrés et les broches fermées limitent l'adhérence des projections, qui peuvent provoquer un grippage.
Les règles de sécurité, notamment la mise à la terre correcte des outils, doivent être respectées afin de protéger les personnes et les machines. L'acier étant conducteur d'électricité, le passage du courant de soudage à travers les dispositifs de réglage crée des micro-arcs susceptibles de souder les pièces internes de la machine. L'utilisation de pinces de mise à la terre reliées directement aux tables ou aux pièces à usiner sécurise le circuit électrique.
Conclusion
Choisir les bons serre-joints de table de soudage a un impact direct sur la qualité du travail, son efficacité et la sécurité du poste de travail. Pour les travaux de fabrication légers à moyens, les serre-joints de table de soudage de 16 mm offrent un excellent compromis entre puissance et flexibilité. Connaître les propriétés des matériaux, le mode de configuration des systèmes et la fréquence de leur maintenance vous permet de faire des choix judicieux, gages de la réussite à long terme de votre entreprise. Établir des relations stratégiques avec des fournisseurs offrant une assistance technique, la possibilité d'apporter des modifications et des délais de livraison fiables est essentiel pour optimiser vos investissements en outillage.
QFP
Quelle épaisseur de table convient le mieux aux pinces de table de soudage de 16 mm ?
Les tables fabriquées à partir de plaques de 10 à 16 mm d'épaisseur sont les plus compatibles et offrent le juste équilibre entre robustesse et poids. Pour un montage correct de la pince, le diamètre du trou de perçage doit être de 16 mm exactement et les bords doivent être nets.
Ces pinces peuvent-elles s'intégrer aux systèmes de soudage automatisés ?
Les procédures standardisées de fixation facilitent l'intégration. Grâce à leur modularité, les systèmes de 16 mm peuvent être utilisés pour le soudage robotisé. Toutefois, en environnement automatisé, le positionnement doit être vérifié afin de garantir un engagement constant des brides avant le début des séquences de soudage.
À quelle fréquence la maintenance doit-elle être effectuée dans des conditions d'utilisation intensives ?
Dans les environnements de production à haut volume, des contrôles visuels quotidiens et des tests fonctionnels hebdomadaires sont efficaces. Une maintenance complète, incluant la lubrification et une évaluation approfondie de l'usure une fois par mois, prolonge la durée de vie du matériel et prévient les pannes inattendues lors d'opérations critiques.
Les colliers de serrage de 16 mm conviennent-ils aux travaux de charpente métallique lourde ?
Ils conviennent parfaitement aux tâches structurelles légères, mais les systèmes de plus grand diamètre offrent la force de maintien supplémentaire nécessaire à la fabrication de poutres lourdes et au soudage de plaques épaisses, où les contraintes thermiques et le poids de la pièce exigent la capacité de serrage la plus élevée.
Faites appel à FLA Industrial & Trading Co., Ltd. pour vos solutions de serrage.
Pour exceller dans la fabrication, vous avez besoin de partenaires de confiance qui comprennent les défis liés à la gestion de votre entreprise. FLA Industrial & Trading Co., Ltd., fabricant leader de pinces de table de soudage de 16 mm, bénéficie de près de 40 ans d'expérience. Les entreprises du classement Fortune Global 500 font confiance à la qualité de nos produits et à notre service client. Nos usines certifiées ISO 9001 disposent d'un stock de plus de 2 000 tonnes, ce qui nous permet d'expédier rapidement les produits de base. Les configurations sur mesure sont expédiées sous 7 à 15 jours. Contactez notre équipe technique à l'adresse sales@flaindustrial.com pour nous faire part de vos besoins spécifiques en matière de montage et obtenir des spécifications complètes adaptées à vos exigences.
Références
1. Anderson, M. (2023). Systèmes de fixation modulaires pour la fabrication moderne . Industrial Press.
2. Chen, R., & Williams, P. (2022). « Gestion thermique dans les applications de soudage de précision. » Journal of Manufacturing Processes , 78, 245-261.
3. Hoffman, D. (2024). Technologie de maintien de pièces : principes et applications . McGraw-Hill Education.
4. Martinez, S. (2023). « Analyse comparative des systèmes de serrage dans la fabrication automobile. » Welding Journal , 102(4), 32-41.
5. Thompson, K., & Lee, J. (2022). Contrôle de la qualité dans la fabrication métallique . Société des ingénieurs de fabrication.
6. Wagner, H. (2023). « Sélection des matériaux pour les composants d'outillage industriel. » Materials Science and Engineering Review , 156, 112-128.
TU PEUX AIMER